Nos ateliers
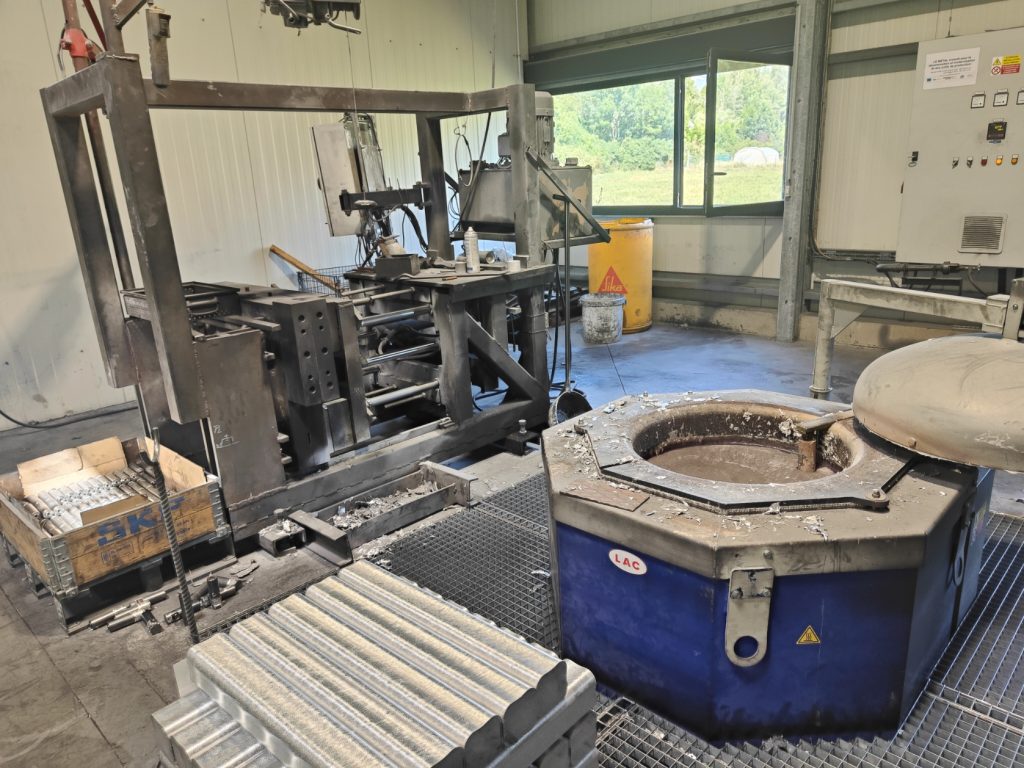
Dans l’industrie métallurgique, le choix du procédé de moulage est déterminant pour garantir la résistance, la précision et la rentabilité d’une pièce. Parmi les différentes techniques de transformation des métaux non ferreux — au premier rang desquels figure l’aluminium —, la fonderie coquille par gravité occupe une place stratégique.
Alliant excellente santé interne, précision dimensionnelle et cadences de production soutenues, cette technologie répond aux exigences des secteurs les plus pointus.
La fonderie coquille par gravité (ou moulage en moule permanent) est un procédé de mise en forme des métaux à l’état liquide. Contrairement au moulage en sable perdu, le moule (appelé coquille) est permanent, généralement usiné dans un acier réfractaire ou une fonte spécifique capable de résister à des milliers de cycles thermiques.
Le principe repose sur l’action de la seule pesanteur :
– Préparation : Le moule métallique est nettoyé, thermiquement régulé et revêtu d’un enduit réfractaire (le poteyage) qui protège l’outillage et contrôle le refroidissement de la matière.
– Remplissage : Le métal en fusion, un alliage d’aluminium, est versé à la louche dans le système d’alimentation. La gravité remplit naturellement l’empreinte.
– Solidification et démoulage : Après solidification rapide au contact du moule métallique, la pièce est éjectée, puis débarrassée de ses jets de coulée avant d’être parachevée
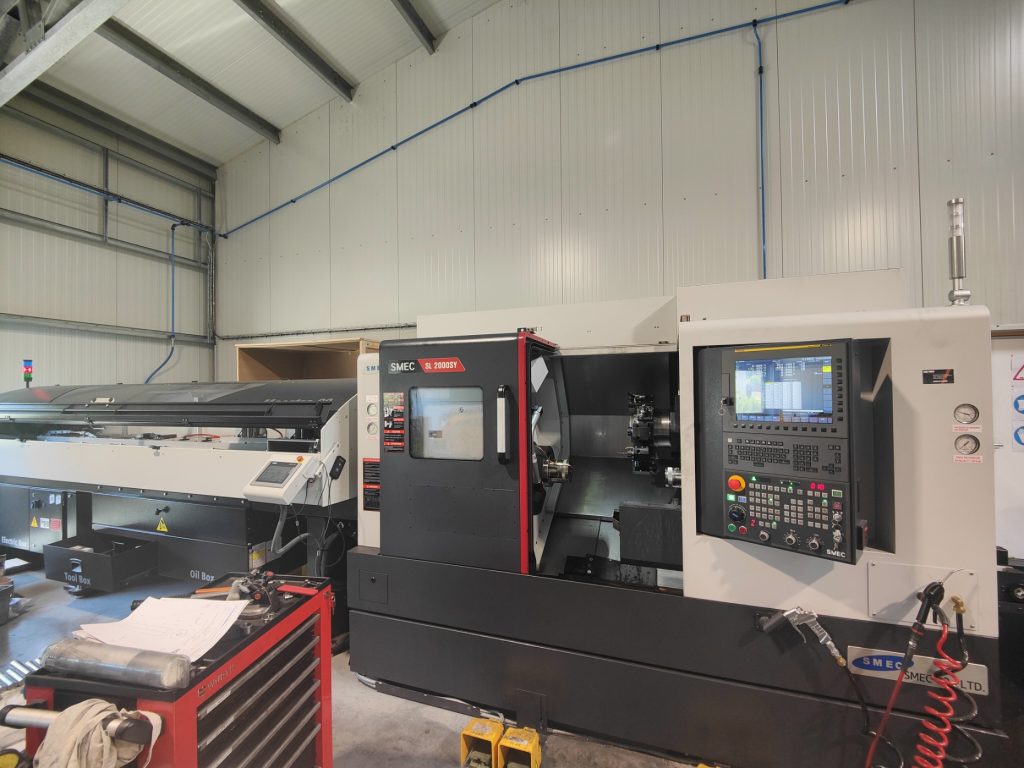
Les procédés d’usinage fondamentaux:
– Le tournage : la pièce tourne à grande vitesse pendant qu’un outil de coupe fixe vient enlever la matière. Ce procédé sert principalement à réaliser des pièces cylindriques ou coniques (axes, arbres, boulons).
– Le fraisage : la pièce reste fixe (ou se déplace selon des axes) tandis que l’outil de coupe (la fraise) tourne sur lui-même. C’est la méthode idéale pour les formes complexes, les rainures et les surfaces planes.
– Le perçage et l’alésage : le perçage crée un trou à l’aide d’un foret, tandis que l’alésage vient calibrer et hisser la finition intérieure de ce trou à des dimensions ultra-précises.
– La rectification : étape de finition utilisant une meule abrasive pour obtenir un état de surface parfait et des tolérances extrêmement serrées.
Aujourd’hui, l’usinage traditionnel manuel a laissé place à l’usinage CNC (Commande Numérique par Calculateur).
– Métaux fers et non-ferreux : acier, inox, aluminium, titane, laiton, cuivre.
– Plastiques techniques : PEEK, PTFE, POM, nylon.
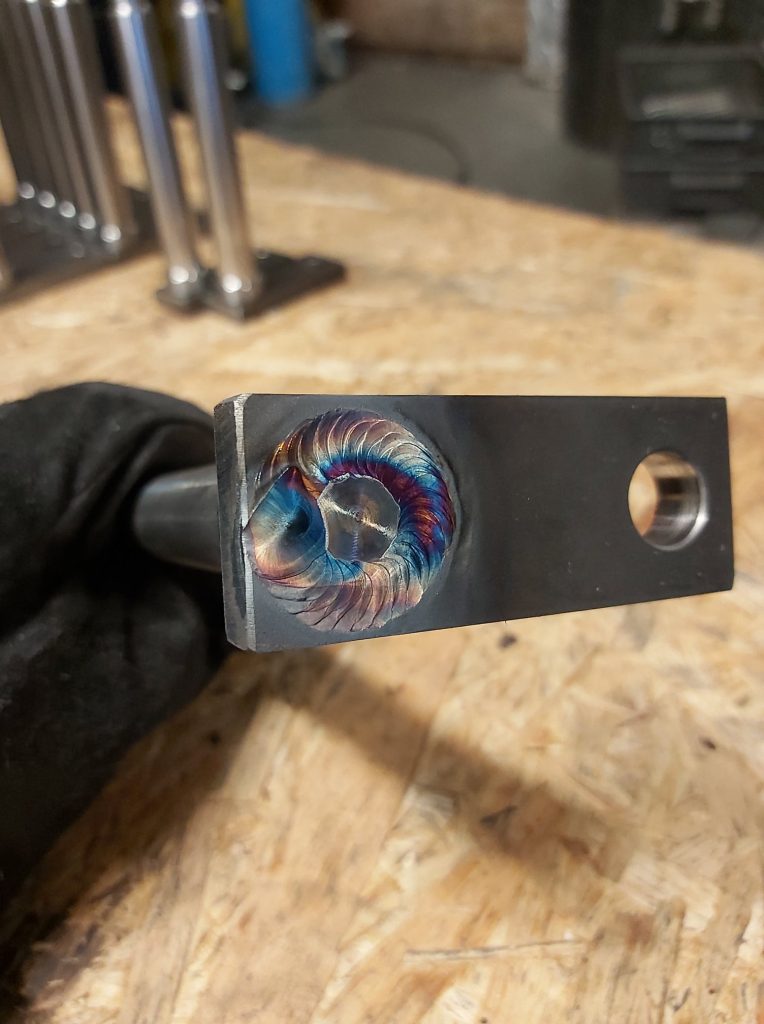
Dans le domaine de mecano-soudure et de la chaudronnerie de haute précision, le procédé TIG s’impose comme la référence absolue. Qu’il s’agisse d’assurer l’étanchéité d’une tuyauterie, la résistance d’un châssis structurel ou l’esthétique parfaite d’une pièce d’ingénierie, la soudure TIG offre une qualité d’assemblage inégalée.
Le procédé TIG (acronyme de Tungsten Inert Gas, également désigné sous le code ISO GTAW – Gas Tungsten Arc Welding) est un mode de soudage à l’arc électrique sous protection de gaz neutre.
Son principe repose sur l’utilisation d’une électrode en tungstène non fusible. L’arc électrique jaillit entre cette électrode et la pièce à souder, créant un bain de fusion d’une grande stabilité..
Les avantages majeurs du procédé TIG:
Si la soudure TIG est plébiscitée dans les cahiers des charges les plus exigeants, c’est pour ses propriétés uniques.
Le TIG produit des cordons de soudure d’une finesse et d’une régularité exceptionnelles, sans projections ni laitier à piquer. La santé interne de la soudure est optimale, avec un très faible risque de porosités ou d’inclusions.
Grâce au contrôle indépendant de la chaleur (via le réglage de l’intensité) et de l’apport de métal, le soudeur maîtrise parfaitement la pénétration du cordon. C’est le procédé idéal pour les tôles fines (à partir de quelques dixièmes de millimètre) et pour les passes de pénétration sur tubes ou tuyauteries.
Le TIG permet d’assembler la quasi-totalité des métaux et alliages :
– Aciers inoxydables : Garantit une tenue optimale à la corrosion.
– Aluminium et ses alliages : Réalisé en courant alternatif (AC) pour décapage naturel de la couche d’alumine.
– Aciers carbone et alliés : Assemblages à haute résistance mécanique.
– Titane, Cuivre et Nickel : Pour les applications nucléaires, chimiques ou aéronautiques.